
 自動化立體倉庫搬運機器人
 垂直存儲模組
 輸送設備
 智慧倉儲系統
 倉庫貨架
 產業
 服務
 關於我們

洞察










一家領先的食用油生產商如何將其倉庫改造為高效自動化儲存中心
2026-07-11
一家大型食用油和飼料加工企業,年產油籽30萬噸,飼料24萬噸,隨著產量和產品SKU的不斷擴大,其內部物流系統面臨越來越大的壓力。
原有的倉庫系統嚴重依賴人工堆高機操作和靜態儲存方式,逐漸暴露出關鍵的營運限制:
- 由於傳統的托盤堆疊方式,空間利用率低。
- 低效率的人工入庫與出庫處理
- 庫存偏差頻繁且缺乏即時可見性
- 生產、包裝和倉儲流程協調的複雜性日益增加
- 安全風險增加和勞動力依賴性增強
為了支援下一階段的成長和供應鏈現代化,該企業將其倉庫升級為高密度倉庫。 自動化儲存和檢索系統 (AS/RS) 與德力康智能倉儲。
專案目標
最大化儲存密度
透過垂直和多通道倉庫改造,優化每一立方英吋的空間。
自動化物料流
實現從生產線到儲存和出貨區的全自動流程。
數位化控制
實現庫存控制,確保食品安全並符合相關標準,以達到全程可追溯性。
系統架構和設備集成
升級後的設施採用多層智慧物流架構,結合了機械自動化、軌道運輸和軟體協調:
0112台用於靈活多通道托盤的四向穿梭機器人 儲存和檢索
02用於生產區和倉庫區之間高速水平運輸的軌道導引車系統
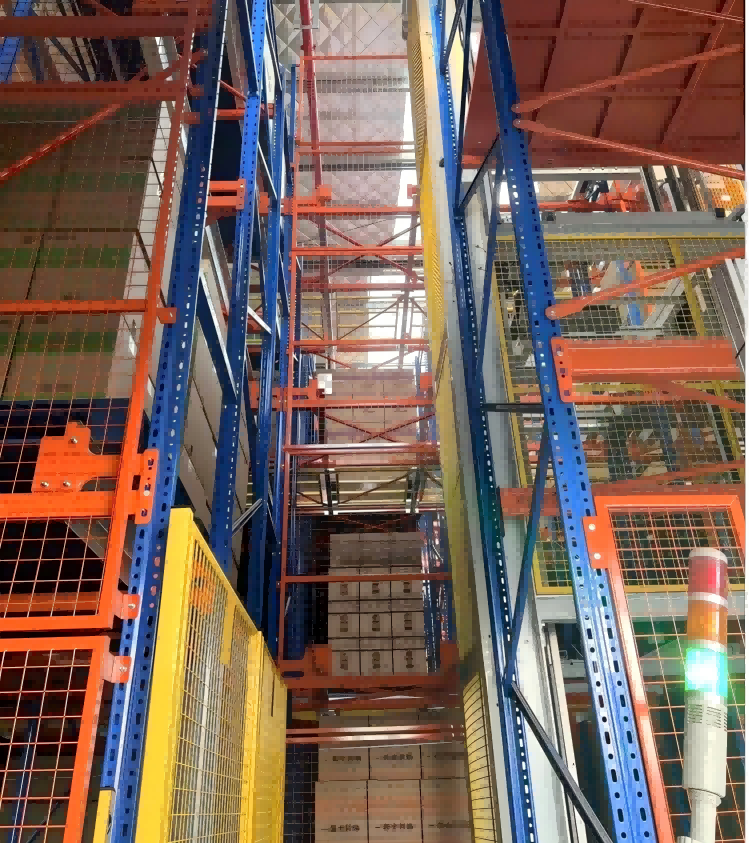
03高位托盤貨架系統(4層結構),專為高密度儲存而最佳化
04用於多層物料循環的垂直提升和輸送設備
05用於庫存和批次級控制的倉庫管理系統 (WMS)
06用於即時設備調度和班車協調的倉庫控制系統 (WCS)
一條專用的高架生產倉庫連接走廊建成,形成一個閉環自動化物流管道,直接連接包裝線和儲存區。這種端到端的整合消除了中間的人工搬運環節,顯著提高了物流的連續性。
運行亮點和系統優勢
1. 全自動生產到儲存流水線
包裝線上的成品透過 RGV 系統自動轉移到倉庫,形成連續的無人物流流。
- 消除生產區域的堆高機擁堵
- 減少搬運損壞和人工幹預
- 提高生產線效率和緩衝管理
2. 高密度多穿梭機協調系統
倉庫運作的核心是 12 台獨立控制的四向穿梭機器人,它們在集中式 WCS 調度下運作。
- 跨通道的多車道同步操作
- 基於優先權動態分配任務
- 全天候24小時不間斷運作
- 自動穿梭車切換與車道最佳化
3. 超高儲存密度設計
該倉庫採用四層高架貨架結構,並優化了防火分區,實現了以下目標:
- 超過 3,800 個托盤位
- 約有 180,000 條 SKU 等級的庫存條目
- 不同類別的分區存儲
- 內置水霧滅火系統
4. 高吞吐量效能最佳化
穿梭機器人、RGV系統和演算法的整合實現了卓越的吞吐量:
- 入庫能力:最高可達 55 個托盤/小時
- 出庫能力:超過100托盤/小時
- 效率提升:比手動操作提升約 50%。
- 穩定的工作流程平衡
5. 全數位化追溯和智慧庫存控制
WMS平台實現了庫存管理的全面數位化:
- 供應鏈中批次級可追溯性
- 庫存資料的即時同步
- 一鍵查看庫存狀態和位置
- 自動庫存核對
- 庫存準確率達99.99%
- 遵守食品安全法規
項目影響
- 倉庫空間利用率顯著提高(高密度增加)
- 生產與倉儲之間更快、更穩定的物流吞吐量
- 近乎完美的庫存準確性和可追溯性合規性
- 減少對體力勞動的依賴,提高工作場所安全性
- 增強可擴展性,以支持未來的生產擴張
該設施已成功從傳統的儲存場所發展成為一個完全一體化的數位化物流中心,以支持持續的生產成長和供應鏈的韌性。
結論
憑藉 12 台四向穿梭機器人、RGV 運輸網路和 WMS-WCS 協調架構等先進配置,該倉庫現在作為一個高速、高密度且完全可追溯的物流引擎運作。
作為 德力康智能倉儲 該技術持續在食品、製藥和工業領域擴展,使企業能夠加速向完全數位化、自動化和麵向未來的倉庫生態系統轉型。