
 AS/RS搬運機器人
 垂直存儲模組
 輸送設備
 智慧倉儲系統
 倉庫貨架
 產業
 服務
 關於我們

自動化立體倉庫托盤撓度檢測:存放前識別變形
托盤可能承載其貨物,但不適合用於… 自動化儲存和檢索系統 (自動化立體倉庫/檢索系統)。
裝載貨物的托盤可以沿著滾筒輸送機正常移動,但在儲存或運輸過程中,當其支撐條件改變時,托盤會明顯下垂。 堆疊起重機 搬運過程中可能出現的初步跡象包括堆高機進出受限、轉運點堵塞或反覆出現位置偵測錯誤。如果故障排除完全集中在輸送機及其感測器上,則可能忽略托盤本身的問題。
托盤撓度檢測有助於在貨物入庫前識別這種風險。其有效性取決於支撐佈置、檢測點和驗收標準是否符合實際操作條件。本文所述的方法和專案經驗:在選擇檢測方法之前,先確定裝載托盤的支撐方式。
為什麼托盤在傳送帶上運作正常,但在倉庫中卻會下垂
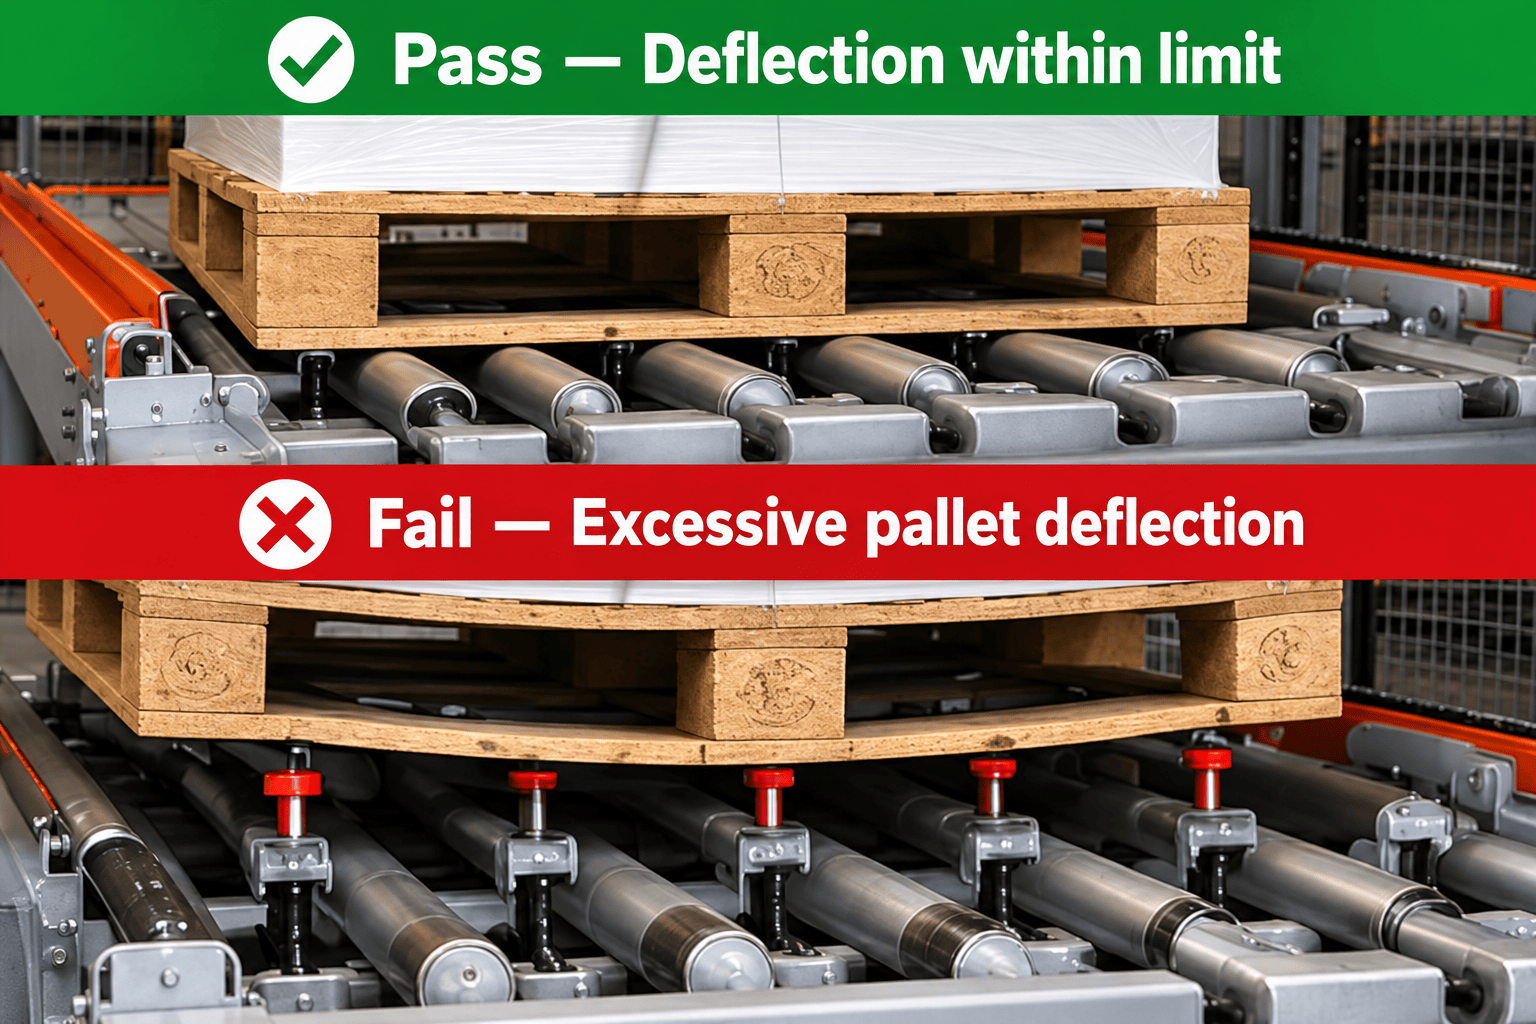
托盤撓曲是指托盤在負載作用下發生的彎曲。在自動化倉庫中,實際需要考慮的是這種彎曲是否會影響支撐、輸送或貨物裝卸。
滾筒輸送機在多個點支撐托盤,可以暫時限制其變形。托盤放置到貨架上後,支撐位置會改變。未支撐的部分跨距不同,承載的載重也會隨之改變,因此產生的撓度也會隨之改變。所以,在托盤靜止於滾筒上時進行的高度檢查可能無法全面反映其在儲存過程中的實際性能。
變形也會影響設備之間的介面。下垂部分可能會在滾筒間隙或轉運點卡住框架。向上彎曲會導致托盤無法正確放置在輸送機上,而對角扭曲則會導致支撐不均和運行偏差。高度變化也可能幹擾光電位置偵測、固定條碼掃描和升降轉移機構。
因此,如果輸送機反覆出現故障,除了檢查設備外,還應檢查托盤狀況。調整轉運點或許可以改善間隙,但無法消除裝載托盤內部的變形。
吊裝式檢查會解除輸送輥所提供的約束。
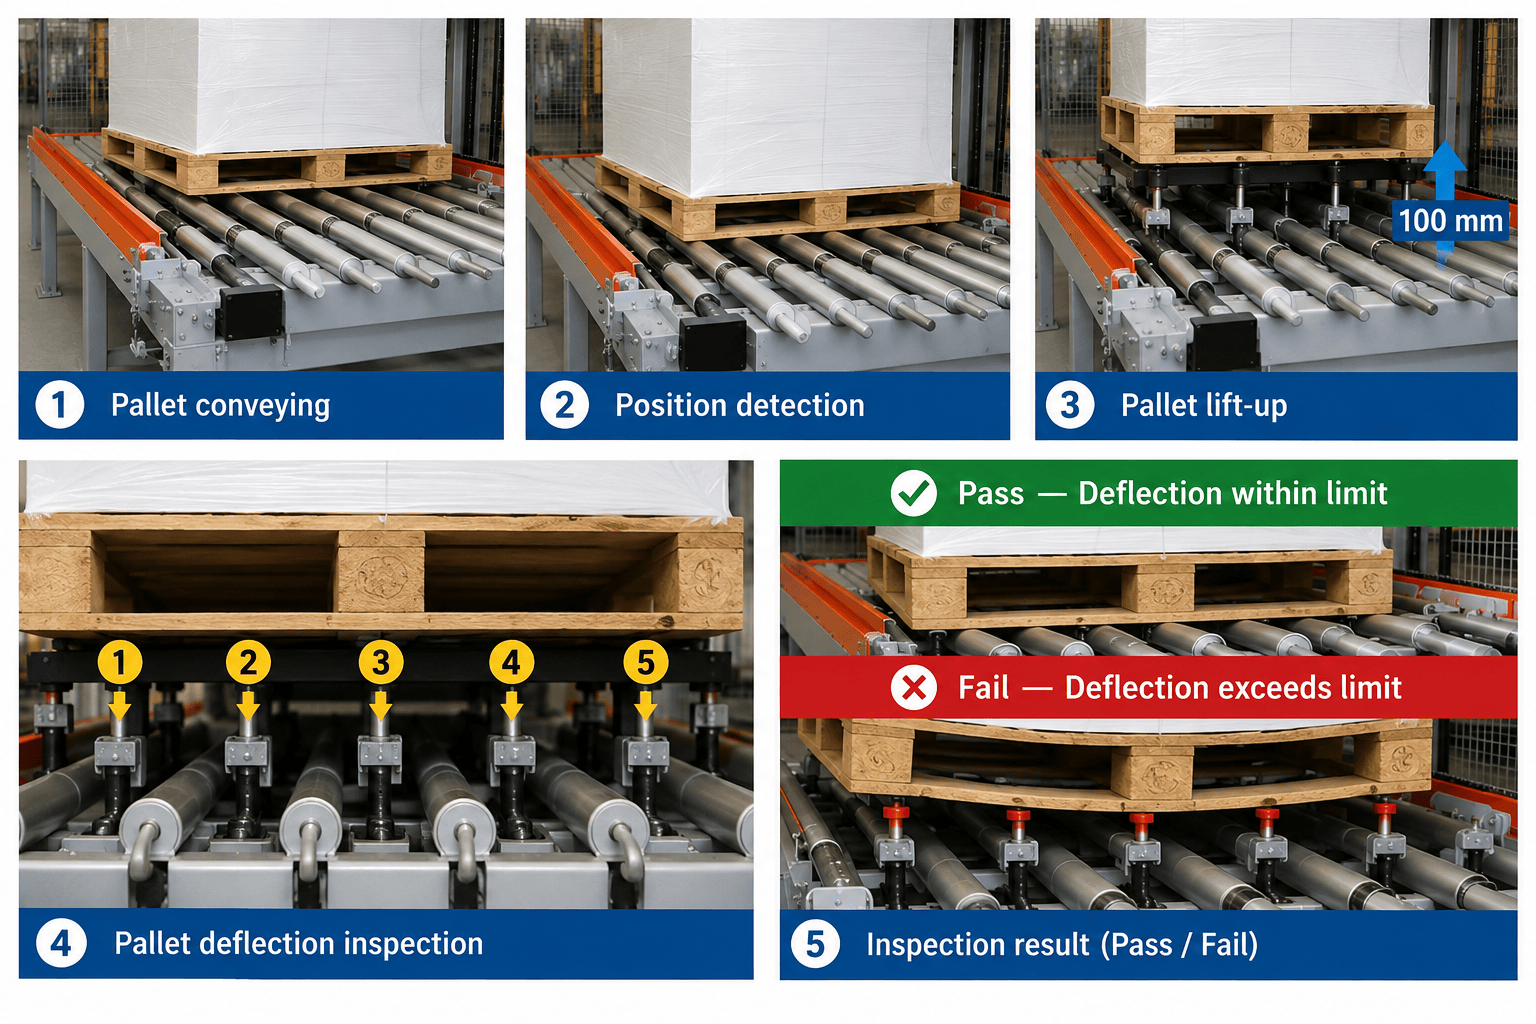
在升降式偵測裝置中,裝載貨物的托盤會先移動到偵測位置。升降機構將其抬離滾輪,托盤下方的多個感測器可偵測底部導軌高度的變化。
該機構採用100毫米的提升行程。其目的是移除滾輪支撐,並利用預設的支撐結構模擬貨架工況,從而展現貨架在負載下的彎曲情況。在專案設計階段,需要將提升支撐位置與實際貨架佈置進行比對。僅憑提升高度無法確定測試是否能夠重現相關的負載條件。
感測器位置的選擇同樣重要。僅在跨中位置進行一次測量可能會遺漏其他橫梁或局部區域的缺陷。多個檢測點可以提供不同位置的變形資訊。如果需要偵測對角扭轉,則需要在四個角點進行額外的高度檢查。
該研究以±10毫米作為工程實踐中得出的閾值範例,並明確指出該閾值不能普遍採用。允許值需要考慮托盤材質、尺寸、貨架支撐跨度和相關要求。脫離這些條件的驗收限值不足以作為項目驗收的依據。
動態偵測必須考慮輸送機方向
該研究描述了對底部有三個平行導軌的塑膠托盤的檢測方法。 鍊式輸送機 當托盤通過工作站時,系統會檢查托盤是否越過預設邊界,而無需逐一抬起托盤進行單獨檢查。
滾輪桿式微動開關提供了一種機械閾值檢測方式,硬體成本相對較低。它適用於單向輸送,但所描述的裝置有一個特定的限制:被拒收的托盤必須繼續向前到達異常出口。反向運動可能會損壞開關機構。因此,反向運動聯鎖是控制要求的一部分。
雷射和光電裝置避免了機械干涉,並且可以適應正向和反向運動。該研究報告了一個海外自動化儲存和檢索系統 (AS/RS) 的安裝案例,其中鍊式輸送機上的光電開關可檢測塑膠托盤經過時的所有三個滑軌。這個應用案例說明了為什麼檢測佈局必須圍繞托盤底部的幾何形狀來設計。
光學感測也需要區分檢測過大的偏轉和測量其幅度。傳統的光束中斷式光電感測器主要提供開關訊號。記錄實際偏轉需要使用具有相應測量能力、正確安裝和校準的感測器。光學檢測站不會自動產生以毫米為單位的偏轉讀數。
鋼托盤檢驗仍需機械維護
本研究中的鋼製托盤裝置由一個隨動滾輪、一個樞軸桿和一個帶有感應式接近開關的金屬目標組成。托盤滑軌向下移動時,樞軸桿隨之移動。當目標到達預設的感應位置時,開關會產生一個過偏訊號。
接近開關本身不與托盤接觸,從而降低了托盤受到衝擊的風險。這種設計也適用於前文所述的雙向輸送以及多塵或金屬屑環境。然而,從動輥仍然是一個接觸式機械部件,需要定期檢查磨損情況。
這種方法提供的是合格/不合格訊號,而非數值偏轉讀數。溫度和附近的金屬會影響開關距離,因此需要定期重新校準。研究還建議不要將接近開關直接指向托盤的鋼製導軌:焊接和位置偏差可能會導致誤報或漏檢缺陷。
另一種更簡單的檢測方法是使用水平對射雷射光束,在設定的高度進行檢測。下垂部分會阻斷光束並觸發警報。這種方法可以識別出明顯的向下變形,但檢測微小撓曲或向上彎曲的能力有限。透過此項檢測並不能保證托盤的每個部分都完全沒有變形。
定位和異常處理決定了檢驗是否可靠運行
只有當托盤到達偵測點時位置保持一致,閾值才能產生可比性的結果。研究建議在偵測站前方設置定位擋塊,以防止托盤移位導致重複誤報。
設計階段就應明確對檢測失敗的反應措施。過大的撓度訊號應阻止托盤繼續向儲存區移動,並將其送至異常處理站。工作人員隨後可確認托盤狀況,並確定是進行維修或報廢。對於禁止反向移動的機械裝置,這種剔除路徑尤其重要。
維護保養決定了原始閾值是否仍然可靠。對於微動開關和接近開關的跟隨機構,研究建議每季使用量塊和千分錶進行檢查,同時檢查滾輪磨損情況、支架和鎖定緊固件。光學感測器需要清潔鏡頭、檢查任何空氣吹掃裝置並定期驗證測量精度。
當誤報增多時,在更改驗收閾值之前,應檢查以下情況。放寬閾值可能會減少警報,但同時也會允許一些本應被拒收的托盤進入儲存區。
塑膠托盤的損耗遠不止於在線檢查所能發現的。
塑膠托盤會發生蠕變:在持續載重作用下,其形變會逐漸增大。在倉庫入口處進行簡單的檢查並不能保證托盤在貨架上長時間存放後仍能保持原狀。
這就是為什麼在實際貨物裝載情況下進行檢驗至關重要的原因之一。有些缺陷只有在裝載後才會顯現出來,即使空托盤看起來完好無損。多點偵測有助於識別局部下垂、向上彎曲和扭曲,必要時還可以進行額外的邊角檢查。雷射感測器的設定也需要現場調整,以適應塑膠表面反射率的差異。
對於用於長期貨架存放的托盤,該研究建議定期進行24小時貨架蠕變試驗,以評估其在持續載重下的變形。這項建議的適用範圍至關重要。
實驗室靜態載重測試還具有其他作用。透過設定特定的支撐和加載方式,可以評估托盤的撓度和剛度。測試前必須核對適用的標準和完整的測試程序。僅憑傳送帶上的單次閾值檢查無法取代托盤承載性能的評估。
在自動化立體倉庫規格中納入托盤檢驗條件
托盤撓度檢測應根據預期操作進行具體設計,例如托盤結構、貨物負載、貨架支撐佈置、輸送方向以及檢測所需資訊。用於剔除過度變形的偵測站與用於記錄數值測量的偵測站,其感測要求有所不同。
該研究的工程經驗表明,在儲存入口處,機械設計、感測器佈置和控制邏輯如何協同工作。必須檢測出負載變形,不合格的托盤需要明確的離開主通道的路徑,而與長時間儲存相關的風險則需要進行補充測試。這些條件賦予了檢測站在整個倉庫運作中清晰而重要的作用。
Technical source: Gong Yuanchun, 化工產業規劃工程師(自動化倉庫輸送過程中托盤撓曲檢測研究)。