
 AS/RS搬運機器人
 垂直存儲模組
 輸送設備
 智慧倉儲系統
 倉庫貨架
 產業
 服務
 關於我們

化工廠中的托盤穿梭機器人:它們在哪些地方適用,在哪些地方不適用
在連續化工廠中,成品按時到廠,按時出廠。包裝工序在生產線運轉時即可完成托盤的裝卸。發貨則根據訂單計劃、貨車到達時間和裝貨窗口進行,而這些都與生產無關。在出庫班次較為清閒的情況下,庫存會迅速增加。當多輛貨車同時到達時,同一棟建築物必須在一小時內從收貨模式切換到快速取貨模式。
當儲存空間不足時,人們的第一個反應是要求增加托盤位。
理論上這很合理。但實際上,它通常只能解決問題的一小部分。
經歷了足夠多的這類項目之後,我們學會了從別處著手:
這種物料流動究竟在哪些環節損失了輸送能力?
答案往往傾向於將設計方案從貨架轉向其他方案。包裝形式、粉塵、碼頭裝卸方式以及進出貨高峰時段通常比托盤數量更能決定堆疊方式。
DELIECN 在湖南交付的硫酸鎂計畫是一個很好的切入點,因為這個計畫中的幾乎每個決定都源自於這個問題。
限制因素很少是儲存容量
該廠生產多種包裝規格的一水合硫酸鎂和七水合硫酸鎂。成品托盤一直堆放在地面上,用堆高機搬運。這種方式一開始可行,但很快就行不通了——搬運通道佔據了庫存所需的空間,而且人工搬運成本很高,尤其是在貨物量大的情況下。
顯而易見的下一步是計算所需的儲存容量,並以此為基礎建造倉庫。本計畫最終得出的結果是:6309個托盤位。
但更難的問題隨之而來:在收出貨最繁忙的時候會發生什麼事?
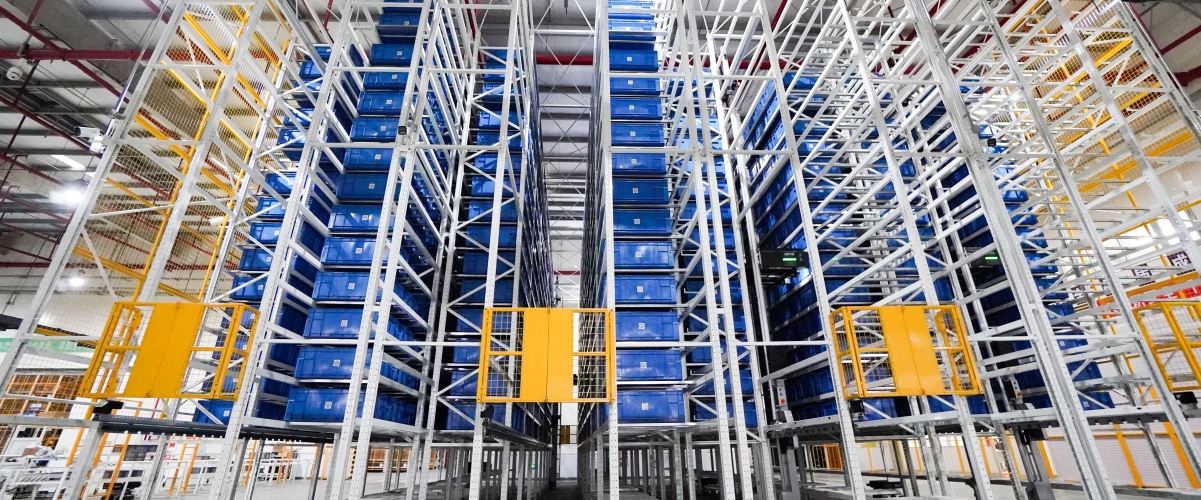
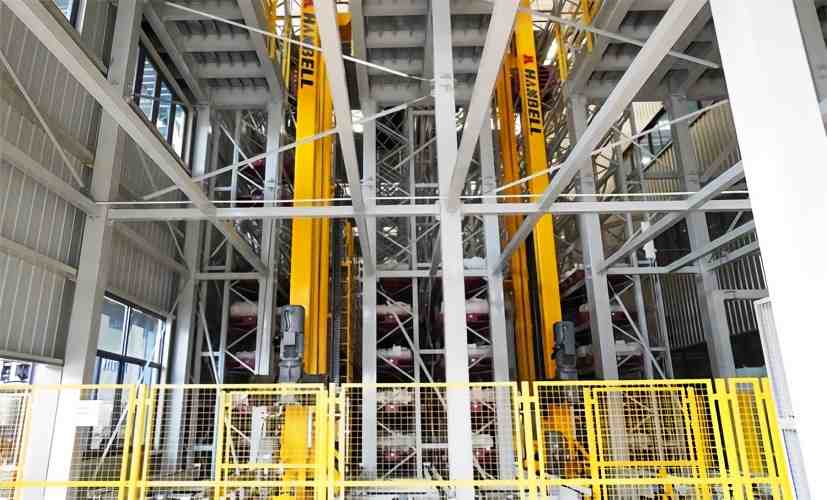
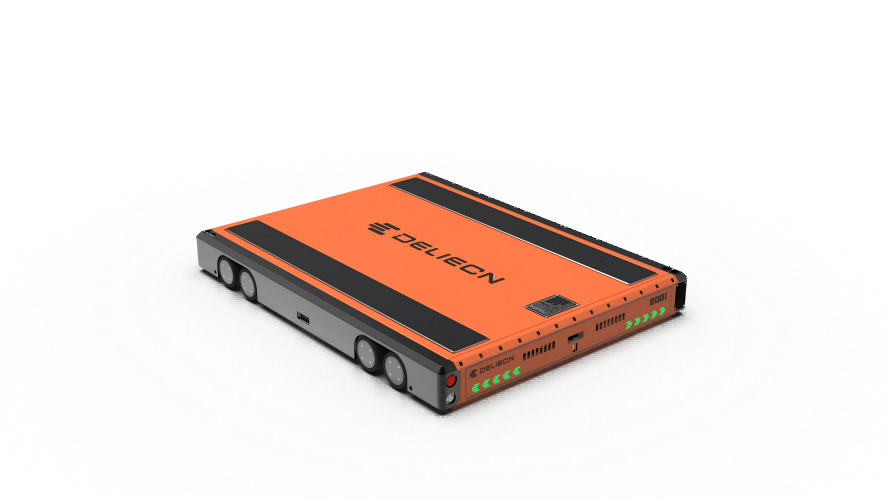
如果系統接收貨物效率高但取貨速度太慢,卡車就會等。如果出庫優先順序過高,包裝緩衝時間就會縮短,最終也會影響生產。因此,貨架和車隊的規模是根據兩項不同的任務來設計的——一項用於存放庫存,另一項用於在碼頭繁忙時快速移動貨物。這就是為什麼這套系統需要運作 13 台設備。 穿梭機器人s 反對四叉型 托盤升降機。 只有從營運情況而不是托盤數量的角度來看,這個比例才有意義。
包裝形式比托盤數量更重要
包裝區每小時約運來 33 個托盤。
出貨分為兩個截然不同的流:托盤包裝的 50 公斤編織袋,每小時約 30 個托盤;以及 1 噸散裝袋,每小時最多可達 60 個托盤。
這些數字並不平衡,而這正是問題的關鍵。入庫量只有出庫高峰的三分之一。倉庫一天中一部分時間用於吸收生產產生的貨物,另一部分時間則用於釋放大量湧入的貨物。如果按照日均吞吐量來設計系統,在電子表格上看起來似乎沒問題——但如果當天下午突然湧入三袋散裝貨物,那電子表格就派不上用場了。
這兩種產品在碼頭的處理方式也截然不同。一托盤50公斤的編織袋可以拆分,並根據到場的車輛進行調整。而一個1噸重的散裝袋則是一個重型單元貨物——要么把它當作一個整體來搬運,要么就乾脆不搬。
灰塵為何改變了升降機構
運輸速度並非唯一值得討論的指標。硫酸鎂在粉末豐富的環境中處理,多年的營運中,污染控制已成為倉庫績效的一部分,儘管它從未出現在主要的吞吐量資料中。沒有人會把它寫進資料表。
這 穿梭機器人 本項目採用機械式升降機構而非液壓式升降機構。這樣就避免了升降過程中使用液壓油,從而防止產品儲存區域內出現洩漏。此外,機械傳動裝置也更便於技術人員在短暫的維護窗口期內進行檢查。
我們認為這種決策永遠不會出現在宣傳冊上。機械起重並非在所有情況下都是最佳選擇。 托盤穿梭車 應用場景-之所以選擇它,是因為它與產品環境和客戶的長期維護需求完美契合。對於粉末狀化學品而言,即使是略微降低污染風險,其帶來的營運價值也遠勝於一項最終無人問津的額外性能特性。
吞吐量是節奏問題,而不是速度問題。
這 13 輛穿梭車沿著兩個方向行駛——縱向和橫向——因此它們不會永久分配到一條儲存車道上。 WCS 可直接取得 穿梭機器人根據任務地點、目前工作量和升降機狀態進行調度。在收貨期間,更多的車輛運力可以支援入庫儲存。當出貨需求增加時,任務會重新分配到取貨環節。
只有當車隊有冗餘時,這種方法才有效。而競爭性報價往往會消除冗餘,因為精簡的車隊報價更優惠。
一個值得養成的習慣:不要輕信任何沒有明確時段的每小時托盤吞吐量資料。請務必詢問具體時間—尖峰時段、班次平均吞吐量,還是供應商記錄中最快的早晨吞吐量?這些數字都可能屬實。但無論哪個數字,最終都會以不同的形式送到你的倉庫。
當一班班車停駛時會發生什麼事?
在這個倉庫裡,一輛接駁車停駛會減少可用容量。但這不會影響您的使用,因為待處理的工作可以重新分配給另一輛車。倉庫的正常運作並不依賴某台機器的正常運作。
接下來是那個不太吸引人的問題:要把故障車輛從維修架上拉出來,是否需要先清空一條維修車道?清空車道需要多久?如果維護計劃和生產計劃最終是同一個計劃,那麼在簽訂合約之前,而不是之後,一定要把這一點以書面形式記錄下來。
兩條出庫流,兩種裝載方案
這兩個流程是否應該實現相同程度的自動化?
對於1噸重的噸袋來說,情況非常複雜。貨物很重,搬運流程重複,人工裝車顯然既費力又有安全隱患。噸袋會被送到龍門機器人裝載區,在那裡,3D掃描系統會識別卡車車廂,然後機器人會將貨物放置到位。這條生產線每小時大約可以處理60個托盤。
編織袋的運送流程較不均勻。訂單涉及不同的車輛類型和裝載方式,人工拆垛仍然有助於團隊應對這種變化。伸縮式皮帶輸送機將貨物送入車輛;操作員完成拆垛和裝載工作。每小時大約處理 30 個托盤。
採用兩種不同的方法並非由於技術不足而做出的妥協,而是反映了每種流程的經濟性和運作條件。通常情況下,優先自動化繁重且重複性更高的流程,在安全和勞動成本方面更有優勢——這也是我們再次選擇從這裡入手的原因。
防爆措施如何改變設備清單
如果您的產品屬於爆炸性環境防護等級,那麼穿梭裝置只是其中最微不足道的部分。馬達屬於不同的規格類別。控制櫃、感測器、電纜和接地也同樣如此——而且,不太明顯的是,所有這些零件的維護程序也同樣如此。在ATEX或IECEx框架下,未經認證的組件並非簡單的替代;它會改變整個裝置的運作限制。
這並非調試階段才需要發現的問題。在任何人報價之前,就應該在第一次溝通中提及設備分類。務必具體詢問設備通過了哪些區域的認證——如果銷售人員只是籠統地回答“可提供防爆型”,通常意味著他們還沒有諮詢過自己的工程師。
當穿梭式自動化儲存和檢索系統(AS/RS)並非化工廠的正確選擇時
我們會在以下四種情況下對自己的產品提出異議:
• 如果產能低且工廠只實行單班制,那麼即使採用更好的貨架進行地面存儲,也可能永遠無法收回車隊的成本。
• 包裝形式每隔幾個月就會改變?深通道儲存會犧牲你原本希望擁有的彈性。
• 危險等級嚴重到需要將防爆預算佔據大部分?重新考慮是否需要高密度防爆措施。 自動化存儲 這筆支出完全正確。
• 一支高度標準化的、使用小袋包裝的運輸隊伍?相較於提高儲存密度,全面採用機器人裝載或許是更好的首選投資。
在確定船隊規模前應該問哪些問題
三個問題,依此順序。物料流的產能損失究竟發生在哪個環節──包裝交接處、貨架內部、升降機處還是裝卸碼頭?如果高峰期一輛車停駛四小時,會對生產或出貨造成什麼影響?考慮到目前保留一個人工環節或許是最佳選擇,那麼哪個環節應該優先實現自動化?
湖南計畫最值得借鏡的經驗並非13輛穿梭車和4台升降機的組合,而是倉庫的設計初衷是連接包裝和卡車裝卸環節,而非僅僅作為存放6309個托盤的獨立場所。只要這個框架搭建正確,設備清單自然就顯得不那麼重要了。